
EN
Sprievodca čepeľami z karbidu volfrámu: Triedy, typy a ako si vybrať ten správny
Správy z priemyslu-Opýtajte sa piatich ľudí, čo a čepeľ z karbidu volfrámu je a pravdepodobne dostanete päť rôznych odpovedí. V strojárskej dielni táto fráza zvyčajne poukazuje na vymeniteľnú doštičku upnutú do sústružníckeho alebo frézovacieho držiaka. V závode na spracovanie fólie opisuje tenkú rezačku, ktorá beží proti vrstvenej fólii rýchlosťou niekoľko stoviek metrov za minútu. Pod zemou to môže znamenať gombíkovú vložku zalisovanú do vrtnej korunky, hrot na kombajnovom bubne alebo nožovú vložku na reznej hlave stroja na vŕtanie tunelov. Tvary a veľkosti sa značne líšia, ale materiálová skupina za nimi je rovnaká: slinutý karbid volfrámu, práškovo-metalurgický kompozit tvrdých zŕn karbidu volfrámu, ktoré drží pohromade kobaltové spojivo.
Sme Gaite, výrobca karbidov so sídlom v Changzhou, Jiangsu, a od roku 1990 lisujeme, spekáme a brúsime karbid volfrámu. Počas týchto desaťročí sa otázky, ktoré nám zákazníci kladú, takmer nezmenili. Ktorý stupeň? Aká geometria? A ako dosiahneme, aby hrana vydržala dlhšie ako minule? Tento článok uvádza, čo sme sa naučili v dielni a kde sú praktické rozhodnutia.
Čím sa karbid volfrámu líši od ocele
Karbidová čepeľ si zachováva svoj tvar, pretože materiál odoláva oderu aj deformácii. Tvrdosť typicky klesá medzi 1400 a 1700 HV, oproti zhruba 600 až 900 HV pre kalenú nástrojovú oceľ. Ešte dôležitejšie je, že tvrdosť prežije teplo. Pri teplote 800 až 1000 stupňov Celzia sa ostrie z tvrdokovu stále reže, zatiaľ čo ostrie z rýchloreznej ocele už zmäklo a stratilo svoju geometriu. Slinutý karbid má tiež vysokú pevnosť v tlaku a tuhosť s Youngovým modulom v oblasti 550 až 650 GPa, čo je presne to, čo rezná hrana potrebuje, keď sa pri zaťažení nesmie ohýbať od obrobku.
Tvrdosť a tvrdosť za tepla
Tvrdosť sa riadi dvoma vecami: koľko kobaltu sa nachádza medzi zrnami karbidu a aké jemné sú tieto zrná. 6-percentný kobalt, submikrónová trieda môže dosiahnuť vrchol rozsahu tvrdosti a udržať ostrú hranu, čo je dôvod, prečo sa hodí pre dokončovacie operácie a tenké rezacie čepele. 10 až 12-percentný kobalt s hrubými zrnami je na papieri mäkší, ale oveľa odolnejší voči praskaniu pri náraze, čo je to, čo vložka na vŕtanie hornín alebo fréza skutočne potrebuje. Ani jedna známka nie je lepšia v absolútnom vyjadrení; odpovedajú na rôzne otázky.
Výmena tvrdosti
Nič nie je zadarmo. Karbid sa neohýba skôr, než sa zlomí, ale vyštiepi sa. Pevnosť pri priečnom pretrhnutí sa vo všeobecnosti pohybuje medzi 2 000 a 3 500 MPa a číslo sa pohybuje v opačnom smere k tvrdosti, keď zmeníte obsah kobaltu alebo veľkosť zrna. Tepelné cyklovanie je druhým tlakom. Prerušované rezy, frézovanie a rezanie za mokra poháňajú rýchle cykly zahrievania a chladenia do hrany a karbid na to reaguje vytváraním tepelných trhlín dlho predtým, než sa opotrebuje. Pochopenie toho, ktorý z týchto mechanizmov obmedzuje životnosť nástroja, je prvým krokom k správnej špecifikácii čepele.
Rodiny hlavných čepelí a kde pracujú
Slovo "čepeľ" pokrýva široké spektrum dielov a karbid, ktorý vyhovuje rezacej čepeli, je zriedka karbid, ktorý prežije čelo tunela. Nižšie uvedená tabuľka mapuje spoločné rodiny podľa podmienok, ktoré spĺňajú v službe. Ak chcete získať dlhší návod na konkrétny produkt, náš sprievodca typy a použitie rezných kotúčov z karbidu volfrámu sa podrobnejšie venuje geometrii a príprave hrán.
| Čepelová rodina | Typický pracovný stav | Vlastnosti karbidov, na ktorých záleží |
|---|---|---|
| Vymeniteľná rezacia čepeľ alebo doštička | Sústruženie, frézovanie, drážkovanie a upichovanie oceľových, liatinových alebo neželezných obrobkov | 6 až 12 percent kobaltu, jemná až stredná zrnitosť, náter a brúsenie hrán prispôsobené prevádzke |
| Tenká rezačka a zastrihávacia čepeľ | Nepretržité rezanie fólie, fólie, papiera a laminovaného konverzného materiálu | Submikrónové zrno, vysoká tvrdosť, priamosť v rozsahu mikrometrov, minimálny otrep |
| Vložka do tunelovej vyvrtávačky | Valivý a škrabací kontakt s kameňom na reznej hlave pod vysokým ťahom | Stredne hrubé až hrubé zrno so zvýšeným obsahom kobaltu, odolnosť voči tepelnej únave a odlupovaniu |
| Nástroj na frézovanie ciest a hrot | Frézovanie asfaltovej alebo betónovej vozovky s opakovaným rázovým zaťažením | Hrubé zrno, 8 až 12 percent kobaltu, dobrá odolnosť proti opotrebovaniu za tepla a zachovanie tela |
| Tlačidlo a vložka na vŕtanie kameňa | Príklepové alebo rotačné vŕtanie do tvrdých abrazívnych útvarov | Hrubozrnné s vysokou rázovou húževnatosťou a odolnosťou proti vytrhávaniu zrna |
| Zber s okrúhlou stopkou | Rezanie uhlia a mäkkej horniny na kombajnových alebo cestných bubnoch | Vyvážená tvrdosť a húževnatosť, spoľahlivý spájkovaný spoj s oceľovou stopkou |
| Vložka raznice | Strihanie, tvárnenie, ťahanie a česanie plechu za studena pri veľkom objeme | Vysoká pevnosť v tlaku, stredná až hrubá zrnitosť, odolnosť proti vylamovaniu a odieraniu |
Jeden vzor prechádza cez stôl. So zvyšujúcou sa silou nárazu stúpa obsah kobaltu a zrnitá štruktúra hrubne; keďže povrchová úprava a rozmerová presnosť sa stávajú prioritou, materiál sa pohybuje opačným smerom. Výber nesprávneho smeru je najčastejším dôvodom, prečo čepeľ predčasne zlyhá.
Ako prečítať triedu karbidu pred objednaním
Označenie akosti sa líši od dodávateľa k dodávateľovi, čo sťažuje priame porovnanie katalógových čísel. Štyri premenné vysvetľujú väčšinu výkonnostného rozdielu a všetky štyri by mali byť na stole pred rozhodnutím o kúpe.
- Obsah kobaltu. Fáza spojiva. Šesť percent kobaltu poskytuje maximálnu odolnosť proti opotrebovaniu; desať až dvanásť percent vymení časť odolnosti proti opotrebovaniu za rázovú pevnosť a odolnosť proti praskaniu.
- Veľkosť zrna. Submikrónové triedy pod 0,8 mikrometra poskytujú najvyššiu tvrdosť a najostrejšie ostrie. Hrubé triedy 3 až 6 mikrometrov absorbujú nárazy a odolávajú odlupovaniu pri prácach na skalách a chodníkoch.
- Náter. CVD a PVD povlaky znižujú trenie a obmedzujú prenos tepla do doštičky pri obrábaní ocele a liatiny. Leštené triedy bez povrchovej úpravy sú často lepšou odpoveďou pre hliník, plasty a materiály na báze dreva.
- Príprava okrajov. Ostrý okraj sa hodí na dokončovacie a mäkké obrobky. Honovaná hrana alebo ostrie s T-hranom odoláva mikro-vylamovaniu pri hrubovaní a prerušovanom rezaní, kde by sa ostrá hrana jednoducho odlomila.
Pridajte metódu spájania do tohto zoznamu. Bez ohľadu na to, či je čepeľ spájkovaná, zmršťovaná alebo mechanicky upnutá, mení napätie, ktoré vidí na rozhraní, a prax spájkovania si zaslúži rovnakú pozornosť ako samotná trieda.
Kde čepele zlyhajú ako prvé
Keď sa čepeľ vráti opotrebovaná, užitočná otázka nie je, ako dlho vydržala, ale ako zomrela. Väčšina zlyhaní, ktoré máme analyzovať, spadá do malého počtu kategórií.
- Orezávanie hrán. Zvyčajne ide o znak nedostatočnej húževnatosti, nadmerného posuvu alebo príliš veľkého hádzania držiaka nástroja.
- Opotrebenie bokov. Normálny mechanizmus postupného opotrebovania. Ak náhle zrýchli, rýchlosť rezania alebo tvrdosť obrobku sa presunuli mimo komfortnú zónu triedy.
- Opotrebenie krátera. Chemická interakcia medzi trieskou a čelom čela pri vysokej teplote, najbežnejšia pri obrábaní ocele vysokou rýchlosťou.
- Tepelné praskanie. Hrebeň praskliny spôsobené prerušovaným rezaním s aplikovanou chladiacou kvapalinou alebo nestabilnými reznými podmienkami.
- Porucha spájkovania. Trhliny vznikajúce v spoji, často nerovnomerným ohrevom, nadmerným prídavným materiálom alebo namáhaním pri brúsení po spojení.
- Vylúhovanie spojiva. Odstraňovanie kobaltu agresívnymi chladiacimi kvapalinami alebo korozívnymi médiami, ktoré zanechávajú slabú, poréznu povrchovú vrstvu.
Každá príčina poukazuje na inú opravu: tvrdšia trieda, upravená príprava hrán, variant s povlakom alebo jednoducho zmena parametrov obrábania. Výmena čepele bez diagnostiky mechanizmu zvyčajne spôsobí znova rovnakú poruchu.
Od prášku po hotový okraj
V našom závode v Changzhou začína čepeľ ako prášok z karbidu volfrámu zmiešaný s kobaltom a lisovaný na TPA lisoch do tvaru blízkeho finálnej forme. Nízkotlakové spekanie potom zahusťuje súčiastku a zručnosť spočíva v udržiavaní tvrdosti a pórovitosti v úzkych medziach v celej dávke. Nasleduje brúsenie a príprava hrán pomocou zariadení dovezených z Nemecka a päťosových nástrojových brúsok z Austrálie, spolu s digitálnym prednastavovačom nástrojov zo Švédska a skúseným technickým personálom, ktorý to vie používať. Plný výrobný proces rezných čepelí z karbidu volfrámu je podrobne popísaná inde na tejto stránke.
Kontrola kvality prebieha cez rovnaký reťazec. Pracujeme podľa systémov ISO 9001 a ISO 14001 a naše vysoko presné vrtáky, výstružníky a dokončovacie nástroje sa vyrábajú podľa štandardného nemeckého výrobného systému, takže môžu nahradiť dovážané nástroje bez rekvalifikácie procesu. Pre zákazníkov vo výrobe motorov a všeobecnej strojárskej výroby je toto nahradenie často cieľom celého cvičenia: rovnaká kvalita otvoru a rovnaká konzistencia šarže pri nižších nákladoch na diel.
Aplikačné poznámky z predajne
Rezanie kovov
Pri sústružení a frézovaní sa rozhovor zvyčajne začína skôr materiálom obrobku a tuhosťou stroja než samotným kotúčom. Pevný stroj so stabilným nastavením odmení tvrdšiu a ostrejšiu čepeľ; ľahší stroj to potrestá. Prispôsobenie triedy k stroju, nielen k obrobku, je miesto, kde väčšina zisku spočíva.
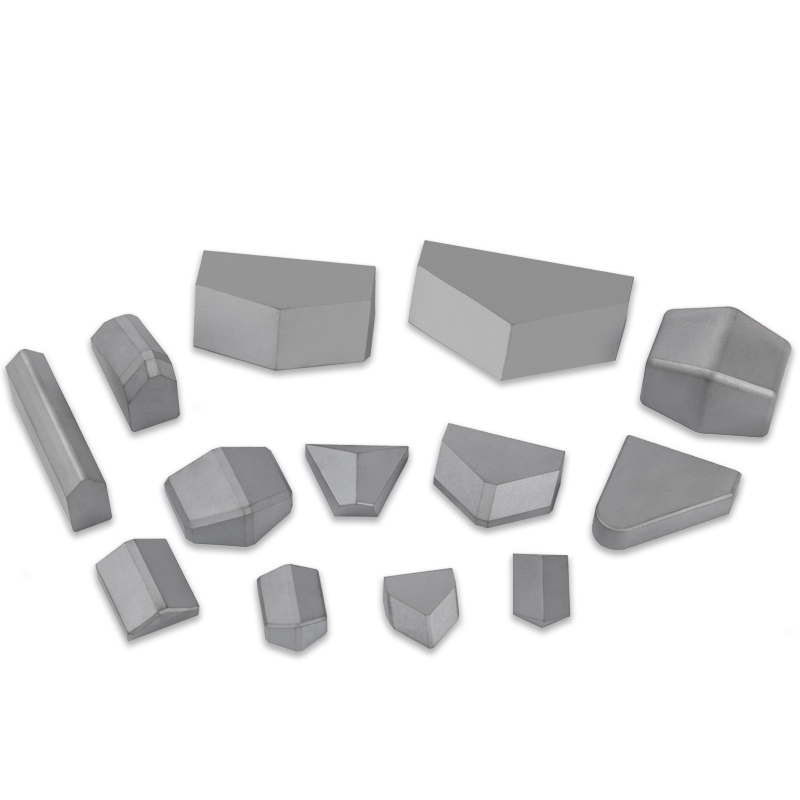
 Rezacia čepeľ z karbidu volfrámu Rezné nástroje z karbidu volfrámu získavajú požadovanú rozmerovú presnosť a kvalitu povrchu odstránením prebytočných materiálov obrábaných dielov. Zobraziť produkt →
Vŕtanie hornín a razenie tunelov
Pri vŕtaní a razení tunelov je nepriateľom šok. Hrubozrnné druhy s vyšším obsahom kobaltu s dobre podopretým sedlom vložky prežijú nárazové zaťaženie, ktoré ničí tvrdšie materiály. Pozornosť na spájkovanie, výstupok vložky a uloženie otvoru je rovnako dôležitá ako špecifikácia triedy.
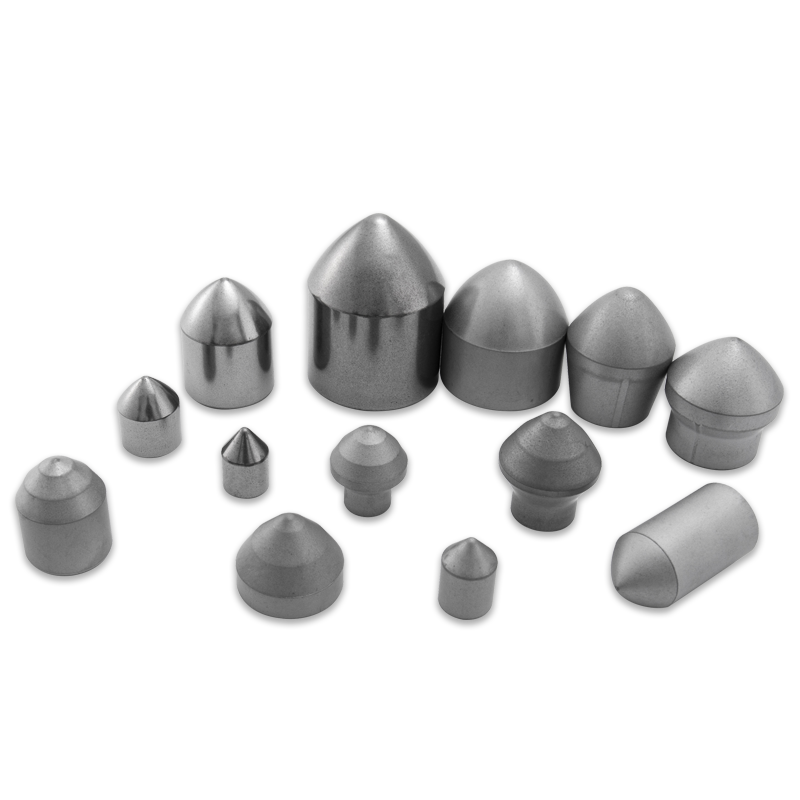
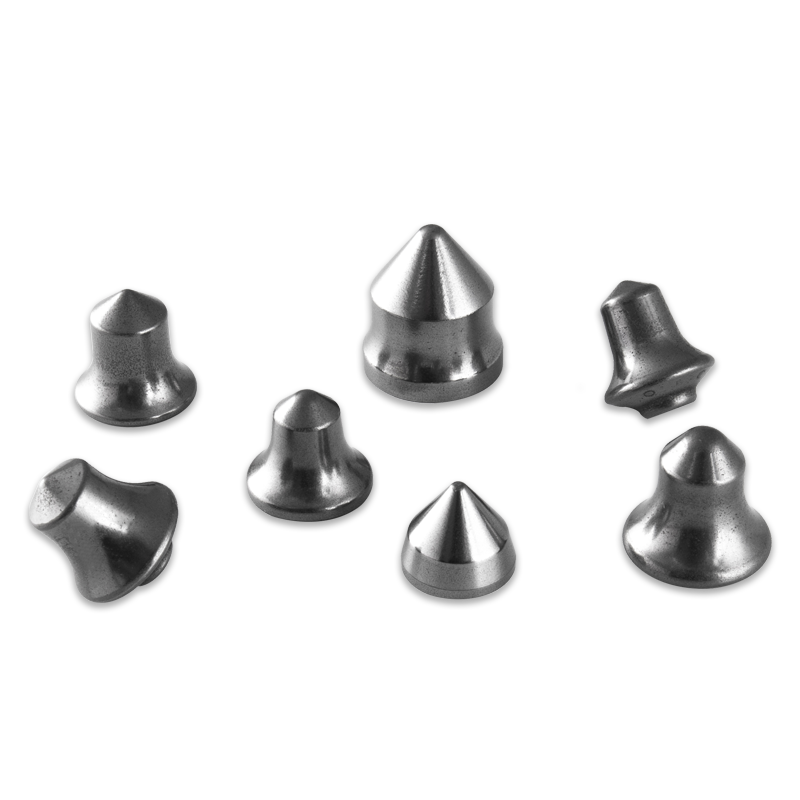
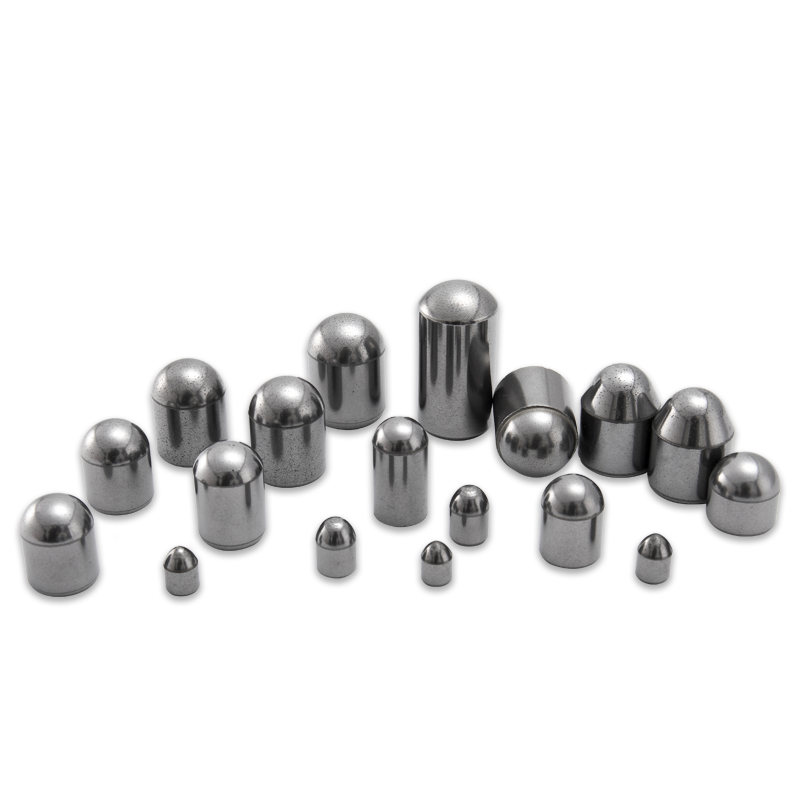
Vŕtacie nástroje z tvrdokovu Ako tradičné banské vŕtacie nástroje sú nástroje na vŕtanie hornín z karbidu volfrámu vystavené zložitým účinkom, ako je náraz a opotrebovanie, a pracovné podmienky sú drsné... Zobraziť produkt → Razenie a tvarovanie
V nástrojoch sa vyžaduje, aby čepeľ udržala rozmer v stovkách tisícov zdvihov a zároveň absorbovala bočné zaťaženie. Na vysokej pevnosti v tlaku a odolnosti proti vylamovaniu záleží viac ako na špičkovej tvrdosti a správne podopretá doštička prežije tvrdšiu, ale nepodoprenú doštičku s veľkým náskokom.
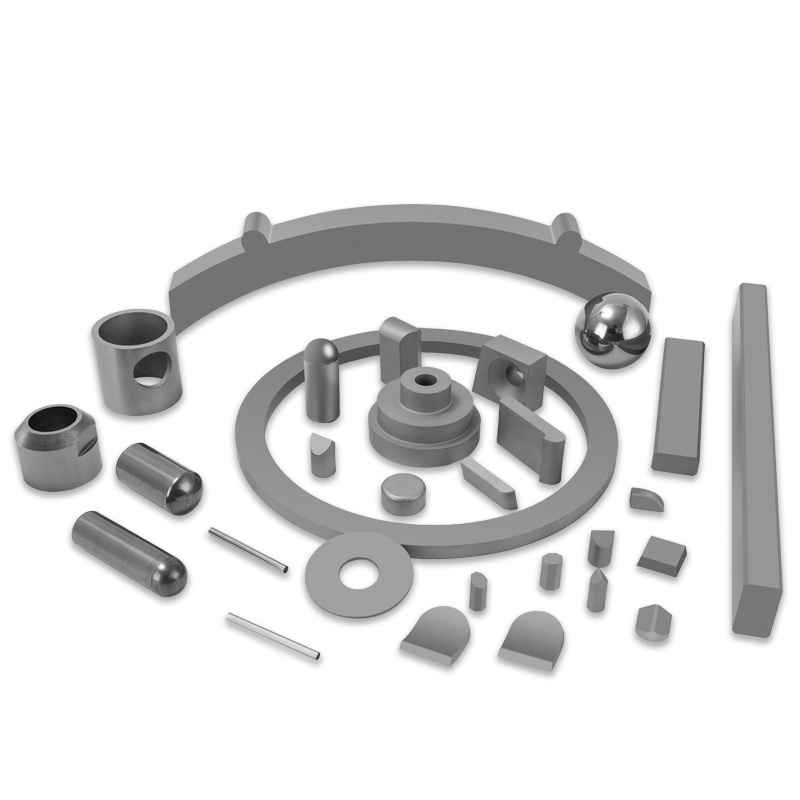
Razidlo z karbidu volfrámu Vo výrobnom procese musí matrica odolať veľkému treniu a opotrebovaniu. V porovnaní s inými materiálmi majú naše matrice z karbidu volfrámu dlhšiu životnosť,... Zobraziť produkt → Náš vlastný sortiment zahŕňa rezné kotúče, vložky do tunelových vŕtacích strojov, nástroje na frézovanie ciest, nástroje na vŕtanie hornín, hroty s okrúhlou stopkou na ťažbu uhlia a lisovacie nástroje a navrhujeme vlastné nástroje tam, kde štandardná časť nevyhovuje aplikácii.
Praktický kontrolný zoznam predtým, ako určíte čepeľ
- Aký materiál sa reže a pri akej tvrdosti alebo abrazívnosti?
- Je rez súvislý alebo prerušovaný a aké silné je nárazové zaťaženie?
- Ako sa čepeľ drží: upnutá, spájkovaná, namontovaná zmršťovaním alebo vtlačená do sedla?
- V akom stave je stroj vrátane hádzania vretena, tuhosti a prívodu chladiacej kvapaliny?
- Ktorý režim poruchy ukončil životnosť predchádzajúcej čepele?
- Dá sa čepeľ prebrúsiť a koľko prebrúsení je reálne pred výmenou?
Odpovedzte čestne na týchto šesť otázok a stupeň, geometria a príprava hrán sa zvyčajne vyberú sami. Tam, kde to neurobia, radšej strávime dvadsať minút diskusiou o aplikácii, než aby sme odoslali súčiastku, ktorá zlyhá o tri týždne neskôr a zákazníka stojí výrobnú smenu.
Čepeľ z karbidu volfrámu je malý komponent s nadmerným vplyvom na náklady na jeden diel, či už ide o orezávanie fólie pri vysokej rýchlosti alebo udržiavanie stroja na vŕtanie tunelov na linke. Materiál odmeňuje starostlivosť: správna trieda pre zaťaženie, geometria prispôsobená prevádzke a spôsob spájania, ktorý nezničí prácu aglomeračnej pece. Na to sa zameriavame od roku 1990 a to je dôvod, prečo sa neustále pýtame zákazníkov, ako čepeľ zlyhala, nielen ako rýchlo chcú ďalšiu zásielku.
Naše produkty //
Súvisiace produkty