
EN
Rezné kotúče z karbidu volfrámu: triedy, typy, použitie a ako si vybrať
Správy z priemyslu-Ak trávite pracovný čas pred sústruhom alebo obrábacím centrom, rezný kotúč z karbidu volfrámu je pravdepodobne najdôslednejším spotrebným materiálom v stojane na náradie. Rozhoduje o tom, ako rýchlo môže stroj bežať, ako často sa niekto zastaví, aby indexoval hranu, a či posledná časť v dávke meria rovnako čisto ako prvá. Nože sa často vyberajú podľa zvyku – „toto sme vždy používali“ – a nie podľa toho, že trieda a geometria zodpovedajú materiálu a stroju.
Táto príručka je určená pre ľudí, ktorí skutočne vyrábajú triesky: strojníkov, procesných inžinierov, nákupcov nástrojov a majiteľov obchodov, ktorí hľadajú predvídateľné výsledky v oblasti tvrdých materiálov. Pozrieme sa na to, čo je karbid volfrámu, ako sa vyrába čepeľ, kde si rôzne typy zarábajú na údržbu a ako si ich vybrať a starať sa o ne.
Vďaka čomu je karbid volfrámu taký dobrý pri rezaní
Karbid volfrámu nie je kov v bežnom zmysle slova. Ide o kompozit vyrobený lisovaním a spekaním zŕn karbidu volfrámu s kovovým spojivom, najčastejšie kobaltom. Zrná poskytujú tvrdosť; spojivo ich drží pohromade a dáva len dostatočnú húževnatosť, aby prežili skutočný rez. Vyladenie tejto rovnováhy je celé umenie výroby karbidov.
Tvrdosť, ktorá prežije teplo
Samotná tvrdosť sa dá ľahko nájsť - veľa ocelí je tvrdých pri izbovej teplote. Zaujímavou otázkou je, čo sa stane, keď sa okraj zahreje. Rýchlorezná oceľ začína mäknúť pri teplotách, ktoré sa bežne vyskytujú pri reze, a preto sa nástroje HSS spomaľujú, rýchlo sa opotrebúvajú a vyžadujú časté prebrusovanie. Karbid si udržuje svoju tvrdosť oveľa vyššie na teplotnej stupnici, takže môžete stlačiť rýchlosť povrchu a posuv silnejšie a stále nájdete ostrú hranu, keď sa pozriete na nástroj.
Odolnosť proti opotrebeniu s jedným čestným kompromisom
Karbid tiež výnimočne dobre odoláva abrazívnemu opotrebeniu, vďaka čomu čepeľ neustále rezne namiesto odierania a tvrdnutia obrobku. Kompromisom je krehkosť: karbidová hrana nemá rada vibrácie, voľné nastavenia alebo opotrebovaný držiak nástroja. Zaobchádzajte s ním dobre a výrazne prekoná oceľ; zaobchádzať s ním zle a štiepi sa a žiadna trieda na trhu to nezachráni.
Anatómia reznej čepele z karbidu volfrámu
Keď ľudia hovoria o čepeli z karbidu, zvyčajne opisujú konečný výsledok štyroch rozhodnutí: trieda, geometria, príprava ostria a povlak. Dosiahnutie troch správnych a jedného nesprávneho je bežným dôvodom, prečo nástroj nefunguje správne.
Stupne a obsah spojiva
Druhy sú opísané podľa veľkosti zrna a obsahu kobaltu. Hrubé zrná s väčším množstvom spojiva poskytujú húževnatosť pre hrubovanie a prerušované rezy; jemné zrná s menším množstvom spojiva poskytujú tvrdosť a retenciu hrán pre konečnú úpravu. Väčšina dodávateľov triedi triedy do štandardných skupín farieb ISO a pomáha vedieť, v ktorej skupine stojíte, keď otvoríte skrinku na náradie.
| triedy | Skupina obrobkov | Na čo sa všeobecne používa |
|---|---|---|
| P | Oceľ | Sústruženie, frézovanie a vyvrtávanie uhlíkových a legovaných ocelí |
| M | Nerezová a vysokolegovaná oceľ | Rezy, pri ktorých je riziko vzniku nárastov a spevnenia |
| K | Liatinové a neželezné | Krátke, zlomené triesky a abrazívne povrchy obrobku |
| N | Hliník a neželezné kovy | Vysokorýchlostné rezanie tam, kde záleží na ostrej, leštenej hrane |
| H | Kalená oceľ | Ľahké dokončovacie rezy na veľmi tvrdých materiáloch |
Geometria, príprava hrán a nátery
Geometria rozhoduje o tom, ako sa trieska tvorí a kam ide teplo. Pozitívne hrable sa voľne režú a sú šetrné k štíhlym partiám; záporné hrable umiestňujú viac materiálu za okraj a odolávajú silnému prerušeniu. Príprava hrany – ľahké brúsenie alebo malá T-krajka – zabráni vylamovaniu čerstvo nabrúsenej hrany v momente, keď sa dotkne obrobku. Povlaky znižujú trenie a teplo v zóne rezu. Sú skutočnou výhodou pri nepretržitom rezaní, ale nie sú náhradou za stabilné nastavenie.
Kam chodia tieto čepele pracovať
Tvrdokovové rezné kotúče predstavujú rodinu postavenú na jednom materiáli a prispôsobenú rôznym operáciám. Medzi bežné pracovné miesta patrí:
- Sústružnícke a čelné hriadele, náboje a hydraulické komponenty
- Frézovanie plôšok, nákružkov a drážok na oceľových a liatinových dieloch
- Zapichovanie, upichovanie a sústruženie závitu tam, kde záleží na úzkej a stabilnej hrane
- Nudné a vnútorné dokončovanie, kde je neustálym nepriateľom štebotanie
- Dokončovacie rezy na kalených alebo tepelne upravených komponentoch
- Obrábanie hliníkových, mosadzných a kompozitných dielov pri vysokých rýchlostiach vretena
Na obrobku záleží rovnako ako na operácii. Mäkká oceľ a liatina sú zhovievavé; nehrdzavejúce ocele mechanicky spevnené pod matnou hranou; hliník odmeňuje ostrú, leštenú geometriu. Keď čepeľ zlyhá skôr, príčinou je zvyčajne nesúlad medzi jednou z týchto podmienok a nástrojom.
Výber správnej čepele: Krátky kontrolný zoznam
Skôr ako siahnete po katalógu, odpovedzte si na niekoľko otázok o práci. Odpovede zužujú pole rýchlejšie ako ktorákoľvek tabuľka špecifikácií.
- Aký materiál režete a v akom stave – žíhaný, normalizovaný, kalený alebo odlievaný?
- O akú operáciu ide: súvislé sústruženie, prerušované frézovanie, upichovanie, zapichovanie alebo rezanie závitov?
- Aké pevné je nastavenie a aký veľký presah má držiak v skutočnosti?
- Dokáže stroj dodať požadovanú rýchlosť a posunúť triedu s chladiacou kvapalinou tam, kde je to potrebné?
- Vyžaduje si úloha objem hrubovania alebo kontrolovanú konečnú úpravu a toleranciu?
- Čo stojí zastavenie stroja v porovnaní s cenou lepšej čepele?
Ak sa chcete bližšie pozrieť na bežné typy čepelí a na to, ako sa každý z nich používa, náš tím vás ponechá sprievodca typmi čepelí, ich použitím a výberom na stránke, ktorá ide hlbšie do strany geometrie.
Udržiavanie hrany nažive na poschodí obchodu
Väčšina porúch čepele sa ohlási skôr, ako sa stanú šrotom. Naučiť sa čítať vzor opotrebovania je najrýchlejší spôsob, ako predĺžiť životnosť nástroja bez toho, aby ste museli minúť čokoľvek.
| Symptóm | Obvyklá príčina | Prvá vec, ktorú treba skontrolovať |
|---|---|---|
| Štiepanie pozdĺž okraja | Vibrácie alebo prerušovaný rez | Tuhosť, previs a upnutie |
| Tvorba kráterov na hrablíku | Teplota rezu je príliš vysoká | Rýchlosť, posuv a dodávka chladiacej kvapaliny |
| Vybudovaný okraj | Rýchlosť príliš nízka pre materiál | Výber povrchovej rýchlosti a povrchovej úpravy |
| Rýchle opotrebovanie boku | Abrazívny obrobok alebo nesprávna trieda | Trieda triedy a tvrdosť obrobku |
| Slabá povrchová úprava | Tupá hrana alebo nestabilné nastavenie | Stav hrán a uloženie nástroja |
Čepeľ, ktorá indexuje príliš často, sa zriedka opraví kúpou lacnejšieho čepele. Zvyčajne sa opravuje opravou jednej z troch vecí: nastavenia, rezných údajov alebo sklonu.
Tridsať rokov karbidu a jedno praktické zameranie
Sme Jiangsu Gaite Tungsten Technology, výrobca karbidov so sídlom v Changzhou, na juhu provincie Jiangsu. Spoločnosť začala v roku 1990 a na prelome storočia prešla na výrobu slinutého karbidu, pričom priviedla skúsených technických ľudí a vybavenie potrebné na správne lisovanie, spekanie a brúsenie tvrdého materiálu. V roku 2009 sme pridali nízkotlakovú spekaciu pec a lis TPA, ktorý nám umožňuje kontrolovať hustotu a štruktúru od fázy prášku, a nie kupovať polotovary. Neskoršie investície zahŕňali brúsne a meracie zariadenia z Nemecka, päťosovú brúsku nástrojov a digitálny prednastavovač nástrojov zo Švédska.
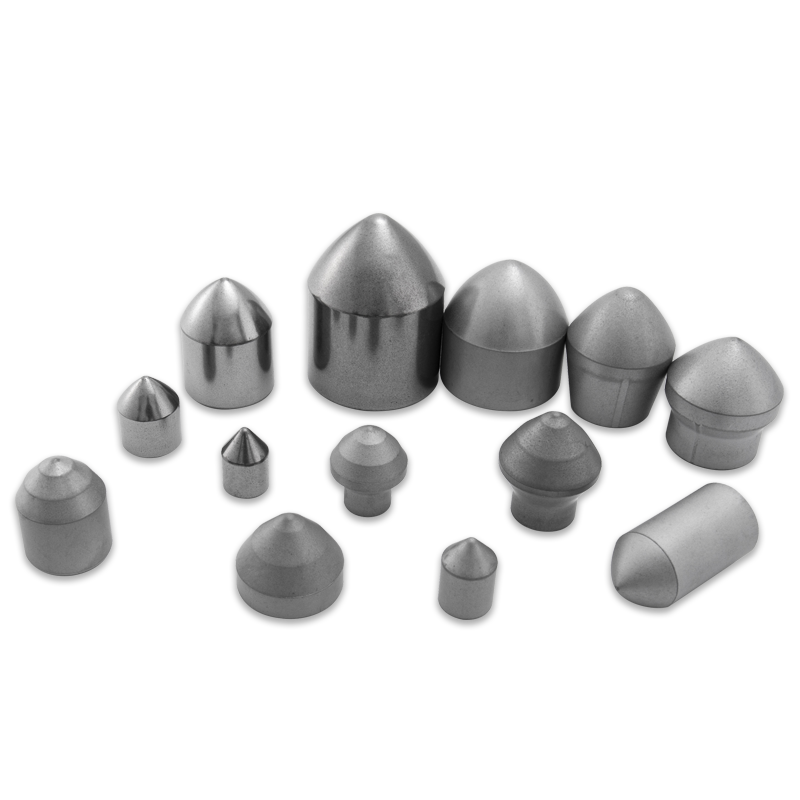
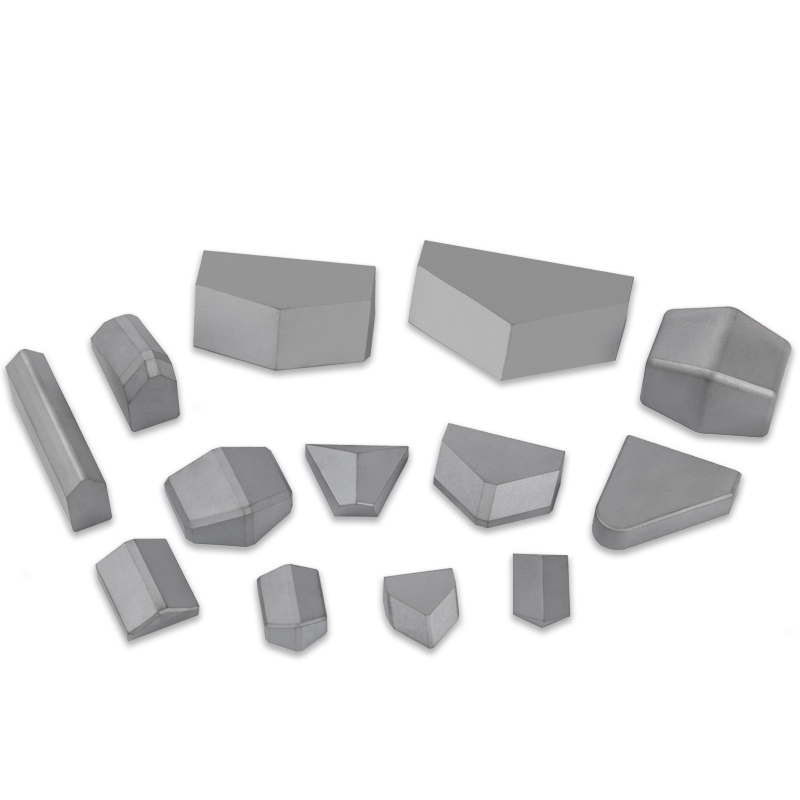
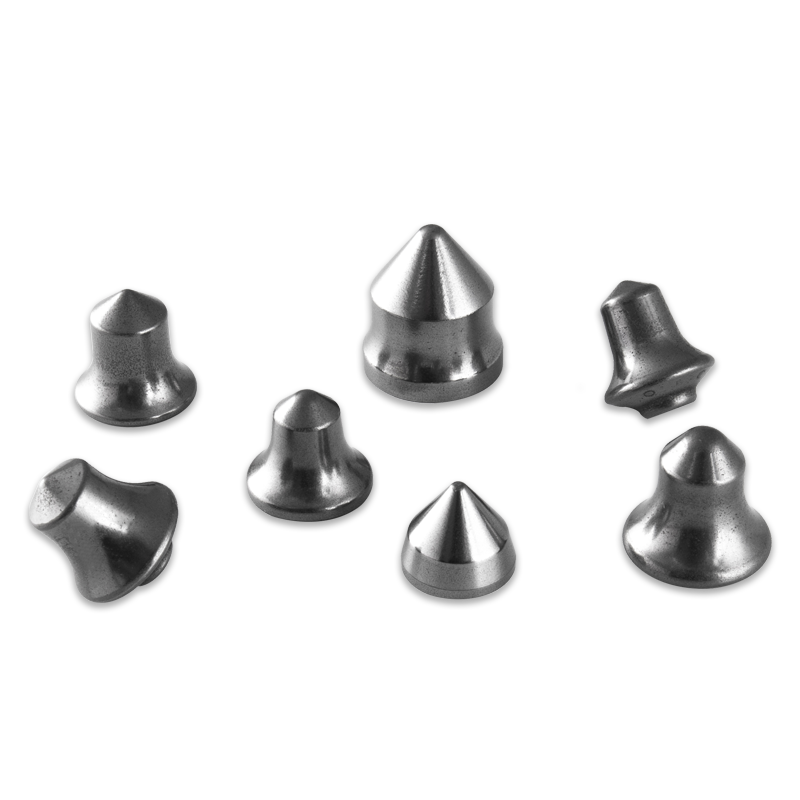
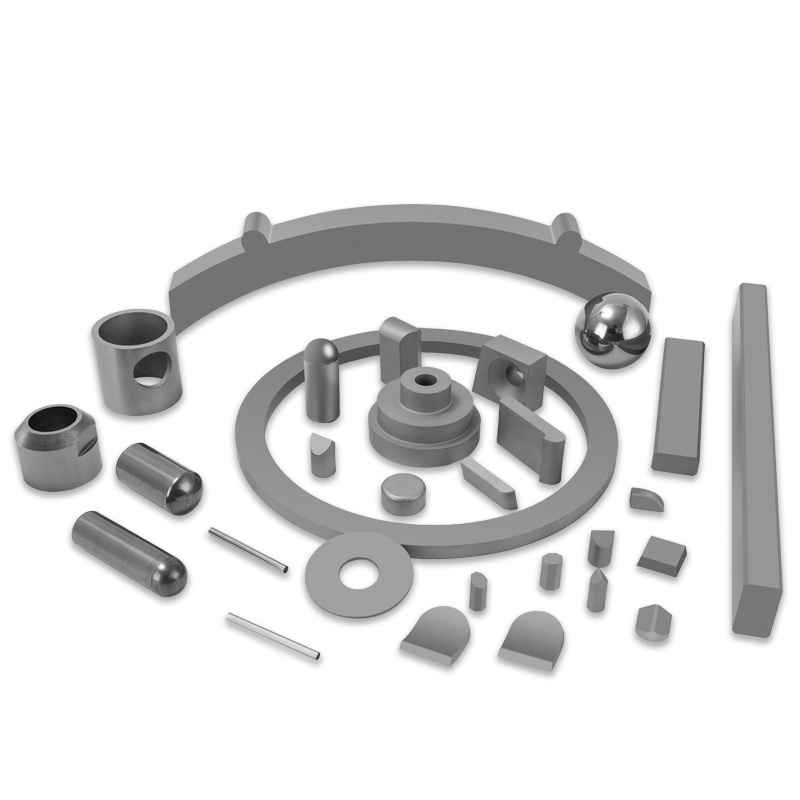
Tento vývoj formuje, ako uvažujeme o čepeľiach. Vyrábame rezné kotúče z karbidu volfrámu pre obrábanie kovov a tiež vyrábame doštičky a opotrebiteľné diely pre stroje na razenie tunelov, frézovanie ciest, vŕtanie hornín, ťažbu uhlia a raznice. Tým všetkým prechádza rovnaká materiálová veda, takže problém na frézovacej doštičke nás často naučí niečo užitočné o vrtáku do kameňa. Pracujeme podľa ISO9001 a ISO14001 certifikovaných procesov od prášku až po hotovú hranu.
 Rezný kotúč z karbidu volfrámu s triedami GR6X-A a GR6C-A Karbid volfrámu cutting blade for metal cutting, with GR6X-A and GR6C-A grades for cast iron, steel, and nonferrous finishing or semi-finishing. Zobraziť produkt →
To, čo od zákazníkov počujeme najviac, nie je to, že potrebujú niečo exotické. Potrebujú čepeľ, ktorá sa v pondelok ráno správa rovnako ako v piatok popoludní – rovnaký stupeň, rovnaká geometria, šarža po šarži. Táto dôslednosť plus ochota pozrieť sa na výkres alebo opotrebovaný nástroj a zistiť, čo práca skutočne potrebuje, je to, čo sa snažíme ponúknuť.
Krátka verzia
Rezný kotúč z karbidu volfrámu je malý, cenovo dostupný diel s nadmerným vplyvom na produktivitu. Vyberte si triedu pre obrobok, geometriu pre operáciu a prípravu hrany pre stabilitu vášho nastavenia. Držte držiak pevný, dbajte na to, aby boli rezné údaje rozumné a hranu vymeňte skôr, ako zlyhá, ako potom. Urobte to a čepeľ potichu urobí to, na čo bola kúpená.
Ak pracujete cez konkrétnu aplikáciu a chcete druhý názor na triedu alebo geometriu, náš tím sa s vami rád pozrie na podrobnosti.
Naše produkty //
Súvisiace produkty